 English
 中文简体
 русский
 Español
 Français

Завод по производству пластиковых вилок: инструменты для производства одноразовых вилок
Изготовление пластиковой вилки обходится в доли цента. Его используют один раз и выбрасывают. Но форма, из которой она изготавливается, представляет собой прецизионный инструмент, который должен одновременно заполнять десятки полостей, охлаждать детали за считанные секунды и извлекать их, не сгибая ни единого зубца. А завод по производству пластиковых вилок производит эти многоместные формы для производителей столовых приборов, которые эксплуатируют их круглосуточно. Вилка должна быть достаточно жесткой, чтобы протыкать пищу, достаточно гладкой, чтобы не порезать рот, и достаточно дешевой, чтобы ее можно было выбросить.
Полость, формирующая вилку
Пластиковая вилка – это тонкая деталь сложной геометрии. Ручка сужается. Зубцы тонкие и разделенные. Полость формы должна формировать каждую деталь без дефектов, линий сварки или заусенцев. Завод по производству пластиковых вилок вырезает полость из инструментальной стали с помощью станков с ЧПУ и электроэрозионной обработки. Линия разъема проходит по краю развилки там, где она меньше всего видна.
Ворота — это место, где расплавленный пластик попадает в полость. У вилки ворот обычно находится на конце ручки или в центре спинки. На заводе по производству пластиковых форм для вилок заслонка устанавливается так, чтобы расплав стекал по ручке и равномерно распределялся по зубцам. Несбалансированный поток приводит к тому, что один зубец становится коротким или слабым.
Материалом обычно является полипропилен или полистирол. ПП гибок и устойчив к растрескиванию. PS жестче и дешевле. Завод по производству пластиковых вилок разрабатывает формы с учетом усадки конкретного материала. Размеры полости больше готовых деталей на коэффициент усадки.
Многокамерное производство и время цикла
Одна вилка за цикл неэкономична. Производственная форма имеет 16, 32, 48 или более полостей, все из которых питаются системой горячеканальных систем, которая доставляет расплав в каждую полость при одинаковом давлении и температуре. На заводе по производству пластиковых форм для вилок балансируется система направляющих, поэтому все полости заполняются одинаково. Полость, которая заполняется поздно, дает короткий выстрел.
Время цикла – это все, что касается одноразовых столовых приборов. Пресс-форма должна охлаждать детали достаточно быстро, чтобы обеспечить производительность. На заводе по производству форм для пластиковых вилок просверливаются охлаждающие каналы в полых пластинах и сердечниках. Каналы проходят близко к поверхности полости для быстрого отвода тепла. Равномерное охлаждение предотвращает коробление.
Система выброса выталкивает готовые вилки из полостей. Выталкивающие штифты на ручке и основания зубьев отталкивают деталь от сердечника. На заводе по производству пластиковых форм для вилок штифты располагаются так, чтобы они не оставляли видимых следов и не сгибали тонкие зубцы. Вилки падают на конвейер и поступают на упаковку.
Стекируемость и вложенность
Стопка одноразовых вилок. Потребитель тянет одну вилку сверху стопки. Форма должна производить вилки, которые вставляются друг в друга без заеданий. Завод по производству пластиковых форм для вилок проектирует геометрию вилки с небольшими углами уклона, чтобы одна вилка скользила в другую без фиксации.
Особенность штабелирования заключается в ручке и расстоянии между зубьями. На заводе по производству пластиковых форм для вилок эти детали обрабатываются таким образом, чтобы вилки аккуратно отделялись. Застрявшая в стопке вилка – жалоба клиента.
Качество поверхности имеет значение. Вилка касается рта. Гладкая поверхность выглядит лучше. На заводе по производству пластиковых форм для вилок полость полируется до идеального состояния, поэтому на отлитой вилке не остается неровных краев и заусенцев.
Вот что должен поставить завод по производству пластиковых вилок:
- Многополостная компоновка со сбалансированной подачей горячеканальных каналов
- Положение ворот, обеспечивающее равномерное заполнение ручки и зубцов
- Размеры полости компенсируют усадку материала
- Каналы охлаждения для сокращения времени цикла
- Выталкивающие штифты расположены без повреждений деталей
- Полированная поверхность полости для гладкой вилки
Куда идут вилки
В ресторанах быстрого питания, кафетериях, службах питания авиакомпаний и контейнерах на вынос используются одноразовые пластиковые вилки. Производитель столовых приборов постоянно эксплуатирует форму. Завод по производству пластиковых форм для вилок, который производит пресс-форму для миллиона циклов, производит инструмент, который поддерживает работу линии.
Переход к экологически чистым материалам влияет на рынок. Некоторые производители переходят на PLA, биоразлагаемый полимер. Завод по производству пластиковых вилок разрабатывает формы, которые выдерживают различные характеристики усадки и текучести PLA.
Что не получается в форме вилки
Зубцы коротки, потому что расплав замерз, не дойдя до кончиков. На заводе по изготовлению пластиковых форм для вилок ворота и полозья подбираются таким образом, чтобы зубья заполнялись полностью. Вилка коробится после выталкивания, потому что охлаждение было неравномерным. Сбалансированное охлаждение предотвращает это. Вилы застревают в полостях из-за того, что угол наклона слишком мал или обработка поверхности слишком грубая. Правильная черновая обработка и полировка решают эту проблему.
Завод по производству пластиковых форм для вилок производит инструмент, который производит продукцию, о которой никто не думает. Вилка дешевая, одноразовая и везде. Но он должен быть достаточно прочным, чтобы проткнуть кусок курицы, достаточно гладким, чтобы не поцарапать рот, и достаточно дешевым, чтобы его можно было выбросить.
Рекомендации по сопутствующим товарам
-
Одноразовая пластиковая форма для стаканчиков из полипропилена
читать дальше -
Одноразовая пластиковая разъемная форма для соуса
читать дальше -
Одноразовая пластиковая квадратная форма для пищевых контейнеров
читать дальше -
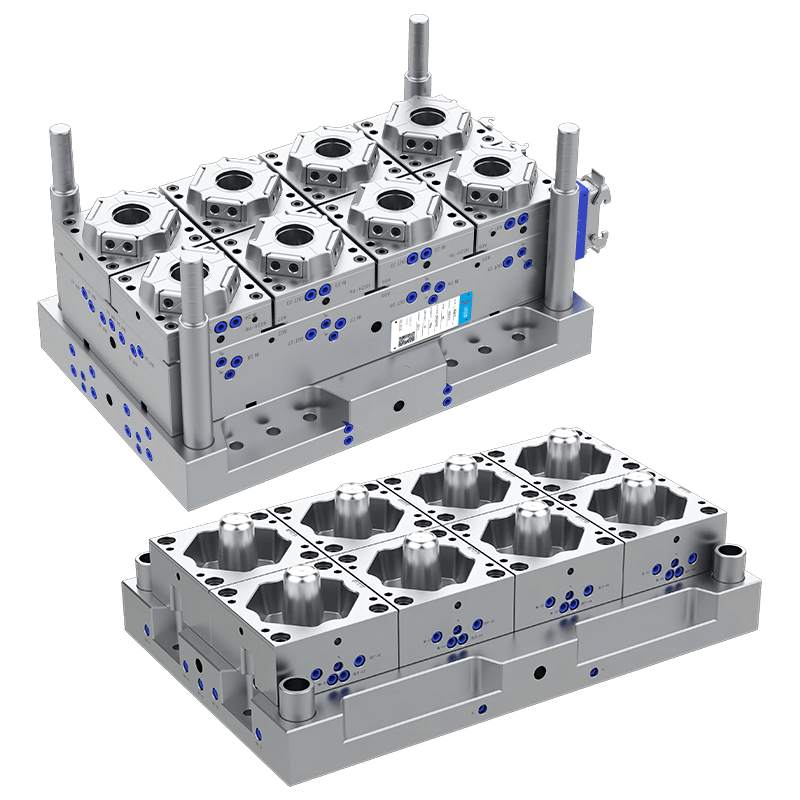
Одноразовая форма для пластиковых стаканчиков для пузырькового чая 5090
читать дальше
Связаться с нами
Электронная почта: [email protected]; Или заполните контактную форму ниже.
Юнкан Хуашунь Молд Ко., Лтд. — высокотехнологичное предприятие, специализирующееся на производстве тонкостенных литьевых форм.
 Электронная почта:
 Телефон: +86-18067655796
 Тел: +86-0579-87137609
 Адрес: № 218, улица Шанпу, зона экономического развития Юнкан, город Цзиньхуа, провинция Чжэцзян, Китай


